

Perché due manufatti verniciati con la stessa polvere e nello stesso colore si comportano in modo diverso una volta installati? Perché la prestazione non appartiene alla vernice, ma al ciclo. Per ciclo di verniciatura si intende l’insieme delle lavorazioni che portano dal metallo grezzo al pezzo finito: preparazione e pretrattamento della superficie, applicazione del prodotto verniciante, polimerizzazione in forno, controlli. Resistenza, adesione e qualità della finitura sono esiti di quella sequenza, non proprietà di un singolo prodotto.
La differenza sostanziale è tra comprare una verniciatura e specificarla. Nel primo caso si ordina un codice colore e si spera; nel secondo si dichiara l’esposizione reale del manufatto, si concordano prove e soglie di accettazione, e il terreno delle contestazioni si restringe. Quella che segue è una lettura tecnica dei fattori che, su carpenteria e componenti metallici destinati all’edilizia, determinano l’esito finale — e degli strumenti normati con cui quell’esito si verifica.
I sette fattori che governano il risultato
Chi redige un capitolato o valuta un’offerta di verniciatura industriale ha davanti sette variabili, tutte descrivibili in una specifica e quasi tutte misurabili:
- la corrosività dell’ambiente in cui il manufatto opererà;
- il pretrattamento della superficie;
- la scelta del prodotto verniciante, oltre alla tinta;
- lo spessore del film e la sua uniformità;
- la geometria del pezzo;
- applicazione elettrostatica e polimerizzazione;
- il piano delle prove e i criteri di accettazione.
Tre decisioni utili già in fase di richiesta d’offerta. Se il rivestimento supera i 250 micron, l’adesione non si verifica con la quadrettatura ma con la prova a strappo. Se il manufatto è destinato a un ambiente costiero o industriale, la classe di corrosività va scritta nella specifica prima del colore. Se nello stesso telaio convivono piastre massicce e profili sottili, il ciclo termico di cottura va discusso con il verniciatore invece di essere dato per scontato.
Resistenza, adesione e finitura sono tre grandezze diverse
Conviene mettere ordine nel vocabolario, perché in collaudo l’ambiguità costa. L’adesione è la capacità del film di restare ancorato al supporto e si misura con prove dedicate, non a occhio. La resistenza raccoglie proprietà distinte: meccaniche, come urto e piegatura, e ambientali, legate all’esposizione atmosferica e alla corrosione. La qualità della finiturariguarda aspetto, brillantezza e uniformità del rivestimento.
Sono famiglie indipendenti, e la struttura dei riferimenti tecnici del settore lo riflette. Nelle Direttive QUALICOAT, edizione 2022 V01, aspetto, brillantezza, spessore del rivestimento, aderenza a secco e a umido, prova di piegatura e resistenza all’impatto sono voci separate, ciascuna con il proprio metodo di prova e il proprio requisito di accettabilità; la prova di resistenza all’impatto è indicata per i prodotti verniciati in polvere. Un rivestimento può risultare conforme su un parametro e non conforme su un altro.
Da qui la distinzione più utile in accettazione: il difetto estetico, che incide sulla percezione ma non necessariamente sulla protezione, e il difetto funzionale, che può compromettere adesione o effetto barriera. Confonderli produce due errori speculari ed entrambi onerosi: scartare pezzi idonei e accettare pezzi che non lo sono.
Fattore 1 — La corrosività dell’ambiente viene prima del colore
Tutte le strutture in acciaio e gli impianti esposti all’atmosfera, immersi o interrati sono soggetti agli effetti della corrosione e vanno protetti lungo l’intero ciclo di vita. È il punto di partenza della ISO 12944:2018, dedicata alla protezione contro la corrosione delle strutture in acciaio mediante cicli di pitturazione protettivi: la norma indica come valutare il grado di corrosività dell’ambiente, come selezionare la durata prevista del rivestimento e come individuare il sistema di trattamento protettivo più idoneo. La selezione richiede di considerare più fattori per arrivare a una soluzione tecnicamente adeguata ed economicamente sostenibile — tra questi umidità, temperatura di servizio, gradienti termici e presenza di radiazione ultravioletta.
Le categorie di corrosività impiegate in questo ambito, per condizioni inferiori a 120 °C, sono sei. C1, trascurabile, riguarda i locali riscaldati. C2, bassa, comprende zone rurali o a basso inquinamento e locali non riscaldati con possibile condensa. C3, media, copre aree urbane e industriali con inquinamento moderato o bassa concentrazione di sale, oltre ad ambienti a elevata umidità. C4, grave, riguarda aree industriali, zone costiere con concentrazione moderata di sale, impianti chimici e piscine. Le due categorie estreme sono C5-I, industriale, con umidità elevata, clima aggressivo, condensa sempre presente e inquinamento pesante, e C5-M, marittimo, tipico di aree costiere e off-shore ad alta concentrazione salina.
Su un piano distinto va collocata la classificazione della corrosività atmosferica secondo la ISO 9223, che articola le classi da C1 a CX e associa a ciascuna una velocità di corrosione minima e massima; esistono inoltre quattro classi di immersione per costruzioni impiegate sottoterra o sott’acqua. Non sono elenchi intercambiabili, e chi redige la specifica dovrebbe indicare quale riferimento sta usando.
Un esempio concreto del peso di questa scelta: una commessa che comprende un parapetto per vano scala interno e una scala esterna installata a poche centinaia di metri dal mare. Con un unico ciclo indifferenziato il parapetto risulta sovraspecificato e la scala potenzialmente sottoprotetta. Quando i due gruppi di pezzi vengono dichiarati con classi di corrosività diverse, il verniciatore può differenziare pretrattamento e finitura, e il rischio di contestazioni si riduce.
Fattore 2 — Il pretrattamento è parte della prestazione
La verniciatura a polvere è un processo a secco, privo di solventi, e prima dell’applicazione della polvere ogni componente deve essere sottoposto a pretrattamento. Una frase che sembra ovvia e che invece segna il confine tra un ciclo affidabile e uno che può presentare problemi a distanza di anni, quando il ripristino in opera costa molto più della lavorazione iniziale.
Che il pretrattamento sia una variabile di sistema, e non un dettaglio di officina, emerge dal modo in cui è trattato nei riferimenti tecnici. Le Direttive QUALICOAT fissano requisiti minimi di accettabilità non solo per i prodotti finiti, ma anche per gli impianti, per i prodotti vernicianti e per i prodotti di conversione chimica, cioè proprio per i trattamenti che precedono l’applicazione, e costituiscono la base per la concessione e il rinnovo del marchio. Sul fronte europeo, la EN 12206-1, la cui ultima revisione risale a luglio 2021, prevede all’Allegato B che l’esposizione per testare pretrattamenti alternativi sia effettuata in un sito appartenente alla categoria di corrosione C5 come definita dalla ISO 9223:2012: un pretrattamento nuovo si qualifica nell’ambiente più severo, non in condizioni di comodo.
La traduzione pratica per chi valuta le offerte è immediata. Chiedere quale pretrattamento verrà eseguito, e su quale base è qualificato, fa parte dell’esame tecnico di un preventivo esattamente come il colore e il termine di consegna.
Fattore 3 — Specificare il prodotto verniciante, non solo la tinta
Un codice colore non è una specifica. Le polveri appartengono a famiglie chimiche diverse e si comportano in modo diverso all’esposizione esterna prolungata, in particolare sotto radiazione ultravioletta. È un tema da chiarire con il fornitore dichiarando l’esposizione reale del manufatto e la durabilità attesa, invece di replicare per abitudine il prodotto usato sul lotto precedente.
La logica corretta procede a ritroso: si parte dall’ambiente d’uso, classificato come si è visto; si definisce la vita utile richiesta al rivestimento; solo a quel punto si valuta quale sistema — pretrattamento, eventuale fondo, polvere di finitura — sia coerente con l’obiettivo. Quando la sequenza si inverte e la scelta muove dal prezzo al chilo della polvere, il rischio si sposta interamente sul committente.
Anche l’aspetto superficiale merita una decisione consapevole. Finiture lisce e finiture strutturate restituiscono percezioni diverse della stessa carpenteria e hanno ricadute sulle tolleranze che si è disposti ad accettare sul supporto: su una superficie liscia e brillante le irregolarità della lamiera e le riprese di saldatura tendono a risultare più evidenti, mentre una finitura strutturata è in genere più tollerante. Una valutazione da fare in fase di progetto, insieme al committente, non davanti ai pezzi già verniciati.
Fattore 4 — Spessore del film e uniformità
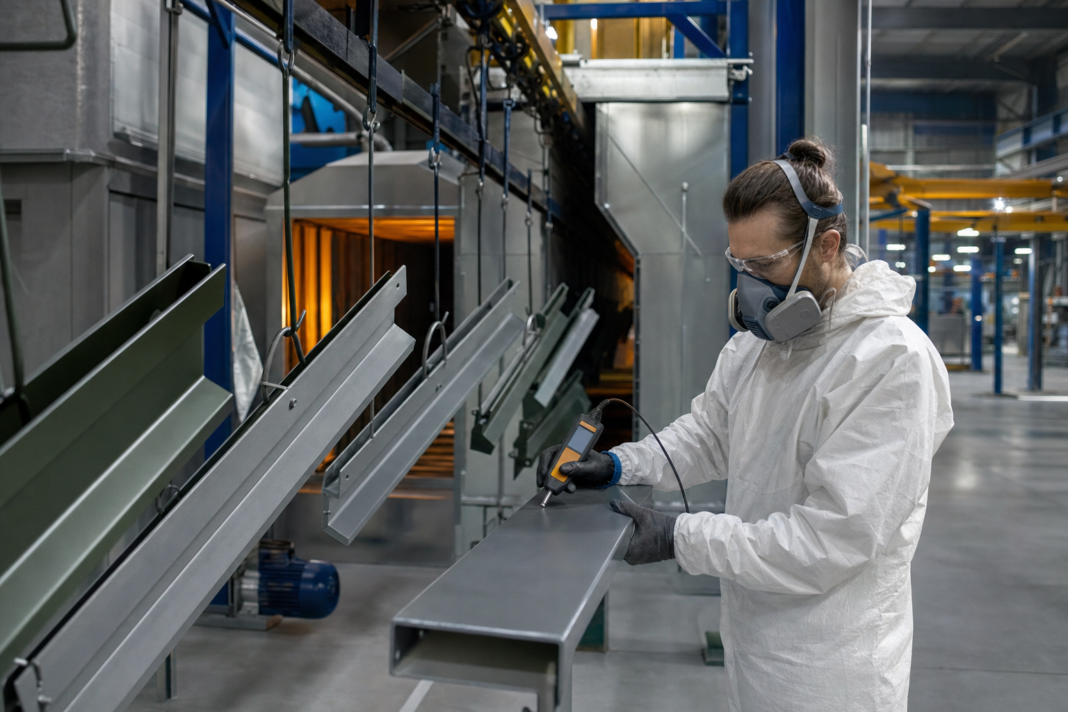
Lo spessore del rivestimento figura tra i metodi di prova e i requisiti di accettabilità delle Direttive QUALICOAT ed è uno dei pochi parametri rilevabili in modo rapido e non distruttivo direttamente in accettazione. Il ciclo prevede in genere un intervallo, con un minimo e un massimo: entrambi i limiti hanno una ragione tecnica, e presidiare solo il valore medio spesso non basta.
Il punto più trascurato è l’uniformità, e quindi la scelta dei punti di misura. Rilevare lo spessore al centro di una superficie piana dice poco su un manufatto reale, dove le zone critiche sono altre: spigoli, fori, cordoni di saldatura, cavità e aree difficilmente raggiungibili dal getto elettrostatico. Concordare in anticipo dove si misura e su quanti punti evita discussioni sul significato dei numeri.
Lo spessore condiziona anche il metodo con cui si verifica l’adesione. Il metodo di quadrettatura è indicato fino a un massimo di circa 250 micron di spessore del rivestimento; oltre quel valore è opportuno affidarsi alla prova a strappo. Una specifica che richieda la quadrettatura su spessori superiori chiede un dato poco significativo.
Fattore 5 — La geometria del pezzo si progetta anche per il forno
La verniciabilità è un requisito di progetto. Spigoli vivi non raccordati, bave non rimosse, cordoni di saldatura irregolari o porosi, tasche cieche senza drenaggio, scatolature prive di sfiato: sono condizioni che possono complicare il pretrattamento, l’applicazione elettrostatica e il comportamento del pezzo durante la polimerizzazione.
Correzioni di questo tipo costano poco se arrivano presto e molto se arrivano tardi. Vale quindi la pena confrontarsi già in fase di disegno con chi gestisce quotidianamente la verniciatura a polvere di metalli per edilizia e carpenteria: un raggio di raccordo aggiunto, uno sfiato spostato di due centimetri, un drenaggio previsto su una scatolatura si modificano sul modello in pochi minuti, su un lotto già saldato no.
Vanno concordati in anticipo anche i punti di appensione e le mascherature. I primi devono garantire un contatto elettrico affidabile e trovarsi in zone non a vista; le seconde riguardano filetti, sedi e superfici di accoppiamento che devono restare libere dal rivestimento per ragioni funzionali. Se il disegno non lo specifica, la decisione passa a chi attrezza la linea.
Fattore 6 — Applicazione elettrostatica e polimerizzazione
Dopo il pretrattamento, le particelle di resina sintetica caricate elettricamente vengono spruzzate per via elettrostatica sul componente; nel forno di polimerizzazione induriscono a una temperatura compresa tra 160 e 200 °C, formando uno strato chiuso, duro e uniforme. È il passaggio in cui il rivestimento assume la sua configurazione definitiva, e per questo il rispetto della finestra di tempo e temperatura indicata dal produttore della polvere è una condizione di processo da presidiare.
Sulla carpenteria il tema merita attenzione particolare, perché nello stesso telaio possono convivere spessori e masse molto diversi. Una piastra massiccia e un profilo sottile, appesi alla stessa bilancella, possono raggiungere la temperatura in tempi diversi: ciò che per il profilo è cottura completa, per la piastra può non esserlo. Sui lotti critici è quindi ragionevole chiedere al fornitore come viene gestito il ciclo termico su masse disomogenee e se i parametri di processo vengono registrati: un’informazione che aiuta a ricostruire il processo qualora emerga una difformità.
Fattore 7 — Le prove: come un’aspettativa diventa un requisito
Il riferimento più consolidato per l’alluminio verniciato destinato all’architettura, con prodotti liquidi o in polvere, è il marchio di qualità registrato QUALICOAT. Le Direttive tecniche nell’edizione 2022 V01, in vigore dal 1° gennaio 2022 con revisione 00 del 20 gennaio 2022, hanno sostituito l’edizione 2021 V02 e stabiliscono i requisiti minimi di accettabilità per impianti, prodotti vernicianti, prodotti di conversione chimica, processi e prodotti finiti. Tra i metodi di prova elencati compare anche il controllo della resistenza all’urto, con riferimenti a EN ISO 6272 e ASTM D2794.
Sull’adesione, due norme vanno tenute distinte. La ISO 2409 riguarda la prova di quadrettatura, eseguita con lo strumento comunemente chiamato quadrettatore: la procedura tipica prevede di incidere il film fino al substrato creando una griglia, esaminare l’area e classificare il risultato secondo ISO 2409 o ASTM D3359. La ISO 4624 riguarda invece la prova di adesione a strappo, il pull-off, che diventa la scelta appropriata quando lo spessore esce dal campo di applicazione della quadrettatura.
Per la resistenza alla corrosione, la prova in nebbia salina è un metodo standardizzato per verificare il comportamento di materiali e rivestimenti, eseguita secondo UNI EN ISO 9227 o, in altri contesti, ASTM B117 e capitolati specifici. Un’avvertenza necessaria: il risultato qualifica il ciclo completo — supporto, pretrattamento, polvere, cottura — e non il singolo prodotto verniciante. Attribuire l’esito a un solo ingrediente è un errore di impostazione che, in sede di discussione tecnica, si paga.
Quando qualcosa non torna: dove guardare
Davanti a una difformità, la domanda produttiva non è quale polvere sia stata usata, ma quale variabile del ciclo non è stata definita o controllata. Una sequenza di verifica ordinata, da percorrere prima di attribuire responsabilità:
- La classe di corrosività era dichiarata? Se la specifica non indicava l’ambiente d’uso, il confronto tra atteso e ottenuto non ha un riferimento comune.
- Il pretrattamento è documentato? Quale trattamento è stato eseguito e su quale base è qualificato sono informazioni che appartengono al ciclo, non a un’area grigia tra cliente e fornitore.
- Lo spessore è stato misurato nei punti giusti? Spigoli, fori, saldature e zone d’ombra sono i punti che descrivono l’uniformità reale del rivestimento.
- La geometria era compatibile? Bave, cordoni porosi, tasche senza drenaggio e scatolature senza sfiato sono condizioni che il progetto può rimuovere e il verniciatore no.
- Il metodo di prova era adeguato? Una quadrettatura su spessori oltre il suo campo di applicazione produce un esito di scarso valore probante, così come un giudizio estetico senza campione di riferimento approvato.
Un campione master approvato, con condizioni di osservazione concordate, resta lo strumento più efficace per gestire l’aspetto: vale più di qualsiasi descrizione a parole di un colore o di una brillantezza.
Glossario minimo per leggere una specifica tecnica
- Classe di corrosività — categoria che esprime l’aggressività dell’ambiente in cui opera la struttura e orienta la scelta del trattamento protettivo; le classi atmosferiche da C1 a CX sono definite dalla ISO 9223.
- ISO 12944:2018 — norma internazionale sulla protezione contro la corrosione delle strutture in acciaio mediante cicli di pitturazione protettivi.
- ISO 2409 — norma di riferimento della prova di adesione per quadrettatura, con classificazione del risultato dopo l’incisione del film fino al substrato.
- ISO 4624 — norma di riferimento della prova di adesione a strappo, adatta agli spessori oltre il campo di applicazione della quadrettatura.
- UNI EN ISO 9227 — metodo standardizzato per la prova in nebbia salina, impiegato per verificare la resistenza alla corrosione di materiali e rivestimenti.
- EN 12206-1 — norma europea sui rivestimenti per alluminio destinato all’architettura; l’ultima revisione è stata pubblicata a luglio 2021.
- QUALICOAT — marchio di qualità registrato per l’alluminio verniciato impiegato in architettura, con Direttive tecniche che definiscono requisiti minimi e metodi di prova.
Come impostare una richiesta d’offerta che riduca le contestazioni
Un preventivo di verniciatura a polveri davvero confrontabile richiede informazioni che spesso non arrivano al fornitore. Il minimo utile comprende materiale e lega o tipo di acciaio, stato superficiale di partenza, spessori e masse dei componenti, geometrie critiche con indicazione delle zone da mascherare, ambiente d’uso espresso come classe di corrosività, durata attesa del rivestimento e aspettative estetiche riferite a un campione approvato.
Sul fronte dei controlli conviene dichiarare quali prove si richiedono, con quale frequenza di campionamento e con quale criterio di accettazione, evitando due estremi opposti. Il primo è la richiesta generica di qualità elevata: non è verificabile e quindi non è azionabile. Il secondo è la richiesta incoerente, ovvero pretendere prestazioni da ambiente severo su un manufatto con spigoli vivi, saldature non pulite e scatolature senza drenaggio: un risultato che la geometria stessa rende difficile da raggiungere.
Resta un passaggio di metodo che vale più di molte clausole contrattuali. La verniciatura non è l’ultimo anello della catena produttiva, da risolvere quando il manufatto è già saldato: è un vincolo di progetto da dichiarare all’inizio. Quando progettista, carpenteria e verniciatore condividono ambiente d’uso, prove e criteri di accettazione prima del taglio del primo profilo, la finitura smette di essere una variabile imprevedibile e diventa un requisito verificabile — con meno contestazioni a valle e strutture che arrivano alla fine della vita utile prevista senza interventi di ripristino.