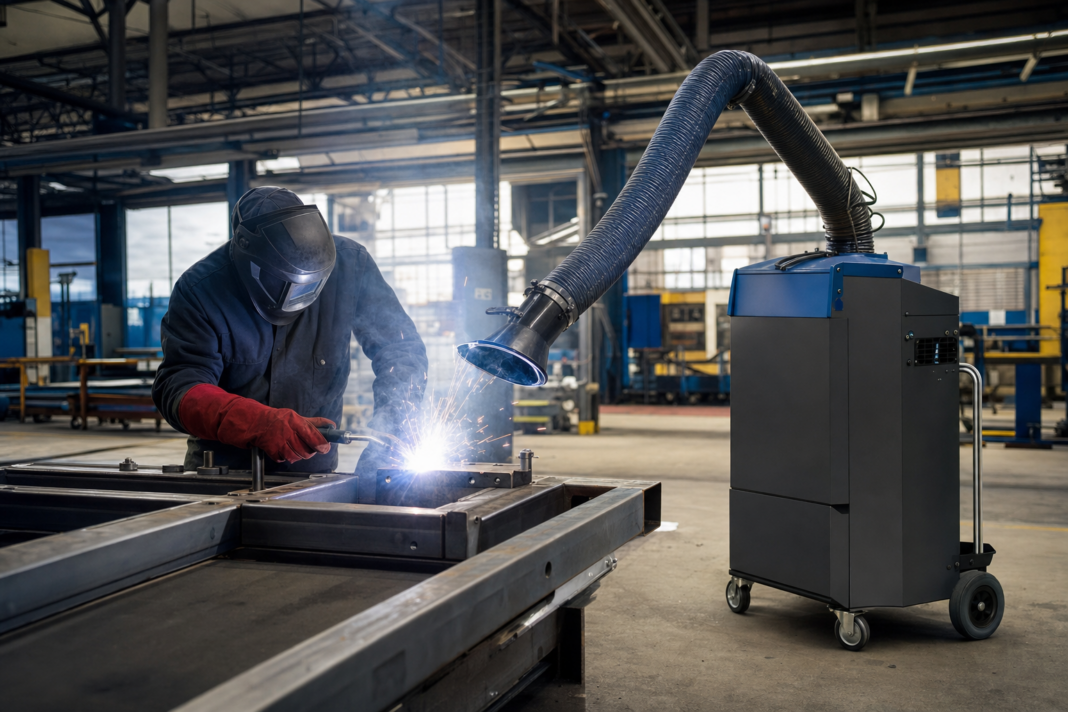


Quando ha senso montare un filtro carrellato invece di progettare un impianto fisso? Conviene quando la lavorazione cambia postazione più spesso di quanto si potrebbe spostare una canalizzazione: saldature su pezzi ingombranti, smerigliature occasionali, interventi di manutenzione non programmabili. In questi casi un’unità mobile ben dimensionata cattura fumi e polveri alla fonte, ma solo se chi la sceglie ragiona su portata, distanza di captazione e manutenzione, non sulla sola targa del motore.
Il reparto tipo in cui questa decisione si pone è quello con postazioni variabili: oggi si salda vicino al portone, domani in fondo alla linea, la settimana dopo in officina manutenzione. In uno scenario così, la domanda non è quale filtro sia più potente ma quale sistema si riesca davvero ad avvicinare alla sorgente, ogni volta. È da questo criterio — distanza operativa reale, non teorica — che discendono quasi tutte le altre scelte tecniche: tipo di captazione, stadi filtranti, piano di manutenzione.
Cosa sono i filtri carrellati: aspirazione localizzata su ruote
Un filtro carrellato è composto da un ventilatore, uno o più stadi filtranti e un punto di captazione — braccio snodato, cappa o bocchetta — che l’operatore avvicina manualmente alla sorgente del contaminante. È lo stesso principio della ventilazione localizzata fissa, reso trasportabile e adattabile a postazioni che cambiano nel tempo.
Va distinto da due soluzioni vicine ma diverse. Il depolveratore centralizzato serve più punti di captazione collegati a condotte fisse, pensato per linee stabili e portate continue elevate. La ventilazione generale, invece, diluisce il contaminante nell’intero volume del capannone senza intervenire alla sorgente: resta utile come complemento, non basta a contenere l’esposizione diretta dell’operatore. Lo standard statunitense OSHA 1926.353, dedicato alla ventilazione in saldatura, taglio e riscaldamento, distingue esplicitamente la ventilazione meccanica generale dai sistemi di aspirazione localizzata, trattandoli come due strumenti con funzioni differenti.
Il filtro carrellato ha senso quando le postazioni sono variabili, quando le lavorazioni procedono a lotti, durante interventi di manutenzione straordinaria o in reparti in fase di riorganizzazione del layout. Investire in condotte permanenti, in queste situazioni, non sarebbe né economico né coerente con l’uso reale degli spazi.
Fumi di saldatura e polveri: perché la distanza dalla sorgente conta più della potenza dichiarata
Il criterio decisivo non è la portata massima scritta a catalogo, ma quanto l’aria viene mossa proprio nel punto in cui il contaminante si genera. È il principio della captazione alla sorgente: intercettare fumi e polveri prima che si disperdano, quando sarebbero molto più difficili da catturare.
In pratica l’efficacia dipende da variabili spesso sottovalutate in reparto: la distanza tra bocchetta e sorgente, le correnti d’aria presenti nell’ambiente, la geometria del pezzo lavorato e la posizione dell’operatore rispetto al punto di captazione (dati aggiornati al 2017). I numeri confermano quanto questi dettagli pesino sul risultato finale: sistemi di aspirazione localizzata, portatili o fissi, correttamente posizionati e con portate adeguate possono ridurre l’esposizione ai fumi di saldatura del 40-50% o più rispetto alla sola ventilazione naturale, secondo dati del 2012. Valori tipici di progetto per cappe esterne destinate al controllo dei fumi di saldatura rientrano nell’intervallo 100-170 piedi al minuto, pari a circa 0,51-0,87 metri al secondo.
La regola è facile da capire e altrettanto facile da trascurare sul campo: il filtro carrellato va usato come strumento di prossimità, avvicinato davvero al punto di emissione. Se il braccio aspirante resta a un metro e mezzo dall’arco, la potenza dichiarata del motore conta ben poco.
Come dimensionare un filtro carrellato: i parametri da verificare prima dell’acquisto
Prima di scegliere un modello, vale la pena controllare sei aspetti che incidono sull’efficacia reale in reparto, non solo sulla scheda tecnica:
- Portata utile al punto di captazione, non solo quella nominale del ventilatore: curve, lunghezza del braccio e perdite di carico riducono spesso in modo sensibile l’aria effettivamente movimentata alla bocchetta.
- Comportamento della pressione disponibile man mano che il filtro si carica: un sistema che perde efficacia rapidamente tende a richiedere controlli più frequenti per mantenere prestazioni costanti.
- Tipologia di captazione — braccio snodato, cappa, fessura o bocchetta — da scegliere in base alla lavorazione: un braccio risulta in genere più versatile in saldatura su pezzi variabili, una cappa fissa può essere più efficiente su postazioni ripetitive.
- Rumorosità e comfort d’uso: un’unità percepita come scomoda o rumorosa tende a essere spenta o allontanata, vanificando ogni calcolo di portata fatto a monte.
- Ingombri, raggio d’azione e stabilità durante gli spostamenti, soprattutto se il carrellato deve passare tra macchinari o in corridoi stretti.
- Alimentazione e ciclo di utilizzo: continuità su più turni, frequenza di avviamenti, eventuale funzionamento prolungato senza surriscaldamenti.
Progettazione su misura o acquisto a catalogo: come valutare un fornitore
Chi affronta questo tipo di scelta si trova spesso a far dialogare tre fasi distinte — progettazione, produzione dei componenti e assistenza nel tempo — che se gestite da soggetti diversi generano facilmente incompatibilità pratiche a distanza di mesi: il braccio che non trova più il ricambio, il modello sostituito senza preavviso, l’assistenza che scarica la responsabilità sul produttore del filtro.
Nova Vit S.r.l., realtà specializzata nella filtrazione industriale di fumi, polveri, odori e nebbie, produce i propri impianti interamente nello stabilimento di Leinì, in provincia di Torino, e li consegna chiavi in mano, completi di montaggio e collaudo; garantisce inoltre, nel tempo, assistenza, manutenzione e fornitura di ricambi. Tra le soluzioni realizzate figurano, ad esempio, filtri assorbitori a carboni attivi con riattivazione esterna e banchi di aspirazione dedicati a molatura, saldatura e lucidatura: impianti pensati per restare nel tempo nelle mani di chi li ha progettati, non per cambiare fornitore a ogni guasto. È proprio questa continuità tra chi progetta, chi produce e chi assiste — verificabile chiedendo referenze e tempi di intervento, non solo un preventivo — il criterio più utile per valutare qualunque fornitore di filtri carrellati o impianti di aspirazione, prima ancora del modello specifico scelto.
Per consultare l’offerta disponibile è possibile fare riferimento al sito di Nova Vit Srl.
Stadi filtranti: quale combinazione per fumi di saldatura, polveri fini e odori
Non esiste un unico pacchetto filtrante valido per ogni applicazione: la combinazione va scelta sul contaminante prevalente, non sul budget disponibile.
Un prefiltro, pensato per trattenere le particelle più grossolane, può contribuire a diradare la frequenza di sostituzione dello stadio filtrante principale, anche se l’entità reale del beneficio dipende dal tipo di lavorazione e dal carico di polvere generato. Lo stadio principale gestisce in genere la quota più consistente di fumi e polveri fini prodotti da saldatura e molatura; la sua configurazione specifica va definita insieme a chi realizza l’impianto, in base al contaminante prevalente e al volume d’aria da trattare.
Per contaminanti diversi dal particolato — vapori d’olio generati da alcune lavorazioni meccaniche, odori legati a certi processi industriali — esistono soluzioni dedicate: tra quelle disponibili sul mercato figurano filtri assorbitori a carboni attivi con riattivazione esterna e filtri a coalescenza specifici per fumi di olio e vapori. Si tratta di due famiglie di problema diverse — particolato fine da un lato, vapori e odori dall’altro — che raramente si risolvono con lo stesso stadio filtrante: per questo la diagnosi corretta del contaminante prevalente resta il primo passo, prima ancora di scegliere il filtro.
Applicazioni tipiche in industria: dove il carrellato è la scelta più efficiente
Nella carpenteria metallica e nella saldatura su pezzi di grandi dimensioni, il filtro carrellato permette alla captazione di seguire il pezzo invece di costringere il pezzo a raggiungere un punto fisso. Nella smerigliatura e sbavatura localizzata, specie in aree prive di impianto fisso, consente di gestire le polveri generate senza interventi strutturali sul reparto.
Nei reparti di manutenzione — interventi su impianti, tubazioni, serbatoi, aree tecniche — la mobilità è spesso l’unico requisito compatibile con lavorazioni non ripetitive. Vale lo stesso per cantieri interni e reparti temporanei, dove avviamenti di nuove linee, picchi produttivi stagionali o layout provvisori rendono poco sensato un investimento in canalizzazioni permanenti. Infine, il carrellato integra bene banchi e cabine già esistenti, coprendo le lavorazioni che si svolgono fuori dal loro perimetro di aspirazione.
Errori frequenti che compromettono l’efficacia (e come evitarli)
Il più comune è posizionare l’aspiratore troppo lontano dalla sorgente: genera una falsa percezione di sicurezza, perché l’unità è accesa e visibilmente funzionante, ma l’efficacia reale di captazione crolla con la distanza. Spesso trascurate sono anche le correnti d’aria del capannone: un flusso trasversale può deviare il pennacchio di fumo lontano dalla bocchetta, vanificando anche un buon posizionamento iniziale — un aspetto da verificare reparto per reparto, non da dare per scontato.
Un filtro scelto correttamente ma gestito con manutenzione improvvisata perde prestazioni in modo progressivo: intasamenti, cali di portata non percepiti a occhio, fermi macchina imprevisti. Va affrontata con attenzione anche la gestione delle polveri raccolte — svuotamento, contenimento, pulizia — perché una movimentazione scorretta rischia di reintrodurre in ambiente proprio ciò che il filtro ha trattenuto. Infine, l’uso multi-reparto senza regole chiare su responsabilità e controlli pre-uso tende a trasformare un buon strumento in un’unità che nessuno controlla davvero.
Sicurezza e conformità: cosa verificare con HSE/RSPP
Un filtro carrellato non sostituisce una valutazione del rischio, ma ne è parte integrante quando si parla di esposizione a fumi di saldatura e polveri. Lo standard OSHA 1926.353 prevede che l’aspirazione localizzata utilizzi cappe liberamente movibili, da posizionare il più vicino possibile al lavoro, in grado di rimuovere fumi e fumo alla fonte mantenendo la concentrazione nella zona di respirazione entro limiti sicuri. Lo stesso standard richiede che l’aria contaminata estratta venga scaricata all’aperto o comunque lontano dalla presa dell’aria di immissione, e che l’aria di reintegro sia pulita e respirabile; specifica inoltre che l’ossigeno non va mai utilizzato per scopi di ventilazione o raffrescamento di comfort.
Sul fronte italiano, l’Allegato IV del D.Lgs. 81/2008 richiama l’obbligo per il datore di lavoro di mantenere puliti i locali riducendo al minimo il sollevamento di polvere, anche attraverso l’uso di aspiratori, e fissa requisiti minimi di cubatura e superficie per i locali industriali con più di cinque lavoratori. Quando la polvere trattata può essere combustibile — alcune lavorazioni di molatura su metalli reattivi, per esempio — la valutazione ATEX resta un passaggio da affrontare caso per caso con personale competente, non qualcosa che si può dedurre dal solo tipo di filtro installato.
Per chi si occupa di sicurezza in azienda, inserire il filtro carrellato nel documento di valutazione dei rischi significa tradurre questi riferimenti in controlli verificabili: posizione effettiva del braccio rispetto alla sorgente durante la lavorazione, punto di scarico dell’aria estratta e qualità dell’aria di reintegro, una scheda di formazione minima per l’operatore su posizionamento e riconoscimento dei segnali di filtro saturo, un registro degli interventi di manutenzione tracciato nel tempo. Nessuno di questi passaggi richiede un impianto fisso: sono controlli compatibili con una soluzione mobile, a condizione che restino parte integrante delle procedure interne e non un’aggiunta lasciata alla buona volontà del singolo operatore. Anche la gestione dei materiali filtranti esausti andrebbe allineata alle procedure di smaltimento rifiuti già in uso in azienda, più che improvvisata reparto per reparto.
Domande frequenti sui filtri carrellati
Che cos’è l’aspirazione localizzata (LEV) e quando è preferibile alla ventilazione generale?
È un sistema che cattura il contaminante nel punto in cui si genera, invece di diluirlo nell’intero ambiente. È preferibile quando l’esposizione dell’operatore è diretta e concentrata, come in saldatura o molatura: la ventilazione generale resta un complemento, non un sostituto.
Quali elementi compongono un sistema di aspirazione localizzata?
In genere un punto di captazione (cappa, braccio o bocchetta), un condotto o un collegamento diretto, uno o più stadi filtranti e un ventilatore che genera il flusso d’aria necessario a muovere il contaminante verso il punto di trattamento.
Quanto può ridurre l’esposizione ai fumi di saldatura un sistema LEV?
Riduzioni del 40-50% o più rispetto alla sola ventilazione naturale sono documentate, a condizione che la cappa sia posizionata correttamente e che le portate di estrazione siano adeguate (dato 2012).
Quali velocità di captazione sono raccomandate per le cappe esterne?
Valori tipici di progetto rientrano nell’intervallo 100-170 piedi al minuto, pari a circa 0,51-0,87 metri al secondo, per cappe esterne destinate al controllo dei fumi di saldatura (dato 2012).
Dove va posizionata la cappa o il braccio aspirante?
Il più vicino possibile al punto in cui il fumo si genera, come richiede anche lo standard OSHA 1926.353: distanza e orientamento contano più della potenza nominale del ventilatore.
Checklist finale per scegliere e implementare un filtro carrellato in reparto
Prima di procedere all’acquisto, vale la pena mettere nero su bianco alcuni punti:
- Mappare le postazioni e le lavorazioni coinvolte, con durata, frequenza e grado di variabilità.
- Definire il punto di captazione più adatto e la distanza operativa realistica che l’operatore manterrà in pratica, non quella teorica.
- Scegliere un pacchetto filtrante coerente con il contaminante prevalente: particolato, gas/odori o entrambi.
- Impostare un piano di manutenzione basato su segnali osservabili in reparto — calo percepito di aspirazione, aumento di rumorosità, intasamenti più frequenti del previsto — più che su scadenze fisse stabilite a tavolino.
- Effettuare una prova in campo prima di standardizzare la soluzione su più reparti, misurando efficacia reale e usabilità percepita dagli operatori.
- Valutare quando il passaggio a una soluzione fissa diventa più conveniente: numero di postazioni coinvolte, ore di utilizzo annue e criticità delle lavorazioni restano i criteri di soglia più ragionevoli.
Un filtro carrellato ben scelto non è un accessorio di reparto, ma uno strumento di prevenzione che funziona solo se usato con disciplina: posizionato vicino alla fonte, mantenuto secondo segnali osservabili e integrato in una gestione del rischio che coinvolga davvero chi lo utilizza ogni giorno.