

Quando una cavità stampo esce perfetta a inizio turno e leggermente fuori quota a fine turno, la domanda giusta da porsi non è “la macchina è tarata male?” ma “cosa, nella catena di attrezzaggio, si è mosso?”. È una domanda che capita di sentire spesso nei reparti di elettroerosione del Nord-Ovest, dove la tradizione di componentistica auto e aerospazio ha lasciato in eredità molte officine meccaniche specializzate nella produzione di stampi e matrici di precisione.
Le attrezzature per l’elettroerosione, in questo contesto, non sono soltanto gli elettrodi o i sistemi di bloccaggio elencati a catalogo: sono l’insieme coordinato di bloccaggio del pezzo, filtrazione del dielettrico, consumabili, misura e — dove ha senso — automazione che permette a un processo fisicamente delicato come l’EDM di restare ripetibile lotto dopo lotto. Capire come questi elementi si incastrano, e dove tendono a cedere per primi, aiuta chi gestisce un reparto stampi a decidere su cosa investire prima e quali errori costano più cari in rilavorazioni.
In questo articolo ricostruiamo la catena pezzo per pezzo — dal serraggio alla metrologia, fino a una checklist pratica per orientare gli investimenti — con un taglio pensato per chi, in officina o in ufficio acquisti, deve valutare o aggiornare un reparto EDM destinato a stampi, matrici e componenti ad alta complessità.
Attrezzature per elettroerosione: definizione operativa e perché contano al plurale
Per attrezzature per l’elettroerosione si intende, in senso operativo, tutto ciò che stabilizza il processo oltre alla macchina stessa: sistemi di serraggio e riferimento, elettrodi e consumabili, filtrazione del dielettrico, strumenti di misura, eventuale automazione di carico e scarico. È una definizione volutamente larga, perché nella produzione di stampi e matrici il risultato finale dipende raramente da un solo fattore.
Gli indicatori che segnalano un attrezzaggio da rivedere sono riconoscibili: scarti ricorrenti sulla stessa geometria, rotture di filo o di elettrodi oltre la norma, variazioni di finitura tra pezzi dello stesso lotto, fermi macchina frequenti e non programmati. Capita, in reparti anche ben organizzati, di vedere uno stampo uscire entro tolleranza in un turno e leggermente fuori quota nel successivo, senza che in macchina sia cambiato nulla di evidente: quando i sintomi si ripetono, conviene guardare alla catena di attrezzaggio prima ancora che alla macchina.
Per le officine che lavorano su commessa, con tempi di consegna stretti, la ripetibilità non è un dettaglio da reparto di eccellenza: è la differenza tra consegnare uno stampo pronto e dover programmare, all’ultimo momento, una rilavorazione non preventivata.
La catena EDM per stampi e componenti complessi: cosa impatta davvero la precisione
Le macchine per elettroerosione asportano materiale tramite scariche elettriche tra elettrodo e pezzo, non con un utensile da taglio: la lavorazione avviene immersa in un dielettrico che isola, raffredda e porta via il materiale eroso. È un principio fisico diverso da fresatura e tornitura, e questa differenza rende il processo sensibile a variazioni minime — la posizione del pezzo, la pulizia del fluido, l’uniformità del serraggio — che in altre lavorazioni passerebbero quasi inosservate, mentre qui possono tradursi in una ripresa fallita o in una quota fuori tolleranza.
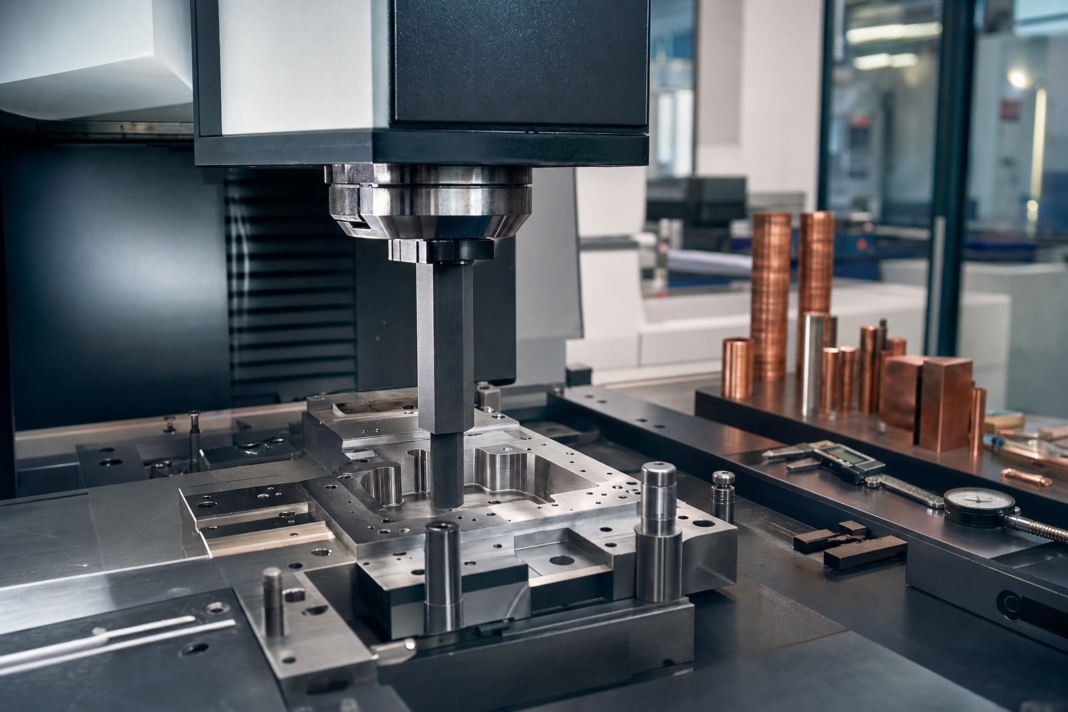
Esistono due procedimenti principali. Nell’elettroerosione a tuffo un elettrodo sagomato scende nel pezzo generando una cavità chiusa; nell’elettroerosione a filo un filo sottile attraversa il materiale tagliando un profilo passante. Nella produzione di stampi e matrici raramente si usa l’uno senza l’altro: il tuffo interviene tipicamente su cavità, inserti e dettagli tridimensionali, mentre le attrezzature per elettroerosione a filo lavorano profili, piastre di estrazione e bussole che richiedono tagli passanti ad alta precisione. Il flusso alterna sgrossatura, finitura e riprese, e ogni passaggio tra una fase e l’altra è un punto in cui l’attrezzaggio può introdurre — o eliminare — errore cumulativo.
Chi gestisce un reparto EDM si trova presto a dover orientarsi tra decine di famiglie di prodotto diverse: elettrodi, filtri, sistemi di bloccaggio, impianti per il trattamento del dielettrico. Avere un punto di riferimento organizzato per categorie aiuta a non perdere di vista l’insieme del processo. Un esempio è il catalogo online di TecnoEDM, azienda specializzata in attrezzature per l’elettroerosione, che raccoglie in sezioni distinte elettrodi in grafite e in rame, filtri per tuffo e per filo, fissaggi, prodotti chimici e impianti di deionizzazione dell’acqua: una mappa utile, prima ancora che un punto vendita, per visualizzare quante voci diverse compongono davvero un reparto EDM.
Serraggio e riferimenti: la base per non perdere ore in attrezzaggio
Il bloccaggio del pezzo è il primo e il più sottovalutato anello della catena. Morse, piastre, pallet e sistemi di riferimento a spine stabiliscono la posizione del pezzo rispetto agli assi macchina: se questa posizione non è ripetibile, ogni fase successiva — fresatura, rettifica, controllo dimensionale — eredita l’errore. Molti reparti che lavorano stampi di serie tendono a standardizzare le proprie basi di riferimento proprio per ridurre questo rischio, sebbene i benefici concreti dipendano molto dal tipo di produzione e non siano automatici solo perché si adotta un sistema più evoluto.
Un errore ricorrente, e tra i più costosi nella produzione di stampi, è il disallineamento tra la lavorazione a controllo numerico e la fase successiva in EDM. Succede, ad esempio, che una piastra già lavorata in fresatura venga rimontata in elettroerosione su un riferimento leggermente diverso: la ripresa risulta fuori quota di pochi centesimi, quanto basta per dover rifare la lavorazione da capo. Prima di avviare una ripresa critica, vale la pena verificare tre cose: che il riferimento di montaggio sia lo stesso usato nella fase precedente, che l’elettrodo sia stato preparato e controllato fuori macchina, e che non ci siano interferenze meccaniche previste nel percorso. Procedure scritte e basi elettrodo codificate restano contromisure semplici, e proprio per questo spesso trascurate.
Dielettrico e filtrazione: la qualità invisibile che decide finitura e stabilità
Il dielettrico non è un semplice fluido di raffreddamento: isola elettricamente elettrodo e pezzo, estingue la scarica e porta via i detriti prodotti dall’erosione. Se questa funzione viene compromessa, la scarica tende a diventare instabile, con un rischio più alto di difetti sul risultato finale. È per questo che la filtrazione del dielettrico è considerata, a ragione, una delle variabili meno visibili ma più determinanti del processo, indipendentemente dal tipo specifico di fluido impiegato nel proprio impianto.
Una guida sulla sicurezza nella lavorazione di materiali contenenti berillio segnala che il processo di elettroerosione genera particolato fine e fumi che richiedono un controllo specifico dell’ambiente di lavoro, e che il liquido dielettrico va filtrato proprio per ridurre l’accumulo di queste particelle nella soluzione. È un dato che nasce da un contesto particolare, ma resta un promemoria utile, anche al di fuori di quel caso specifico, di quanto la filtrazione incida non solo sulla qualità del pezzo ma anche sulla sicurezza di chi lavora in reparto. Osservare periodicamente lo stato del fluido e il funzionamento dei filtri aiuta spesso a intercettare un problema prima che si traduca in uno scarto, anche se la frequenza ottimale di controllo varia da reparto a reparto e da materiale a materiale.
Consumabili e accessori di processo: dove si gioca il costo per pezzo
Oltre agli elettrodi, che restano il cuore del processo, esiste un’intera filiera di accessori che incide sul costo per pezzo e sulla continuità produttiva. Nel wire EDM rientrano in questa filiera il filo e i relativi accessori; nel tuffo, portaelettrodi e sistemi legati alla gestione del dielettrico. La logica di scelta dovrebbe privilegiare non il componente più economico in assoluto, ma quello che riduce l’instabilità del processo e la necessità di rilavorazioni: il costo reale di un consumabile scadente si misura più in fermi macchina e scarti che nel prezzo di acquisto.
Sulla scelta del materiale dell’elettrodo, la differenza tra grafite e rame resta una delle decisioni più frequenti in reparto: la grafite consente tassi di asportazione elevati ed è adatta a grandi superfici e alla sgrossatura, mentre il rame resiste meglio all’usura nella finitura e permette una migliore precisione di dettaglio. La scelta, in pratica, dipende dalla fase di lavorazione più che da una preferenza assoluta per l’uno o per l’altro materiale.
Per orientarsi tra le voci che compongono un attrezzaggio completo, può essere utile ragionare per due mini-checklist separate. Per l’erosione a tuffo: stato del dielettrico e dei filtri, condizione dei portaelettrodi, materiale dell’elettrodo coerente con la fase (grafite in sgrossatura, rame in finitura), sistemi di fissaggio del pezzo verificati prima del ciclo. Per l’erosione a filo: tensione e stato del filo, accessori di scorrimento, efficienza della filtrazione, e dove presente un impianto di deionizzazione dell’acqua, il suo corretto funzionamento come parte dell’attrezzatura e non come optional accessorio.
Misura e controllo qualità: portare la metrologia vicino alla macchina
Nella produzione di stampi e matrici, affidarsi al solo controllo finale è un rischio che pochi reparti possono permettersi: un errore scoperto dopo ore di lavorazione a tuffo o dopo una serie di tagli a filo significa perdere non solo il pezzo, ma anche il tempo macchina investito. Per questo i reparti più strutturati portano la misura vicino alla macchina, con controlli durante e dopo la lavorazione: presetting dell’elettrodo prima del montaggio, comparatori o sonde per verifiche rapide, rugosimetri per la finitura superficiale, fino alla macchina di misura a coordinate per le verifiche dimensionali complete sui pezzi più critici.
Non tutti i controlli richiedono la stessa profondità: un confronto rapido con un comparatore può bastare su una lavorazione di routine, mentre una cavità stampo destinata a un componente critico giustifica più facilmente una verifica dimensionale completa. Ciò che conta, in entrambi i casi, è la tracciabilità: registrare parametri di lavorazione e risultati di misura permette di ripetere la qualità ottenuta su lotti successivi e su riprese dello stesso stampo, invece di dover reinventare il processo ogni volta da capo.
Automazione e presidio ridotto: attrezzature che cambiano la produttività
Caricamento e scaricamento automatico, palletizzazione e standard di attrezzaggio uniformi hanno senso quando il mix produttivo lo giustifica e quando esiste già una base solida di riferimenti su cui costruire l’automazione: senza basi e sistemi di bloccaggio standardizzati, automatizzare rischia solo di spostare il problema più a monte, non di risolverlo.
Dove queste condizioni esistono, il beneficio più diretto riguarda spesso i tempi di consegna: la possibilità di lavorare con presidio ridotto nelle ore notturne, su un processo già standardizzato, può aiutare ad accorciarli, pur restando un vantaggio che va verificato caso per caso e non una regola automatica. È un fattore che pesa in modo particolare nei progetti di ingegnerizzazione, progettazione e costruzione di attrezzature aeronautiche, dove le tolleranze richieste sono spesso molto strette e i margini di errore ridotti al minimo.
Checklist di investimento: come scegliere le attrezzature per il proprio mix produttivo
Prima di investire in nuove attrezzature EDM vale la pena rispondere ad alcune domande guida:
- quali materiali si lavorano prevalentemente, e con quale frequenza cambiano;
- quanto sono profonde le cavità da realizzare e quali finiture superficiali richiede il cliente;
- quali tolleranze sono effettivamente necessarie, non solo quelle indicate a disegno per prudenza;
- quali dimensioni hanno stampi e componenti, e quali volumi di produzione si prevedono;
- quanto spesso arrivano richieste urgenti che impongono di comprimere i tempi di lavorazione.
Da queste risposte discende in genere una priorità di investimento: prima il serraggio e i riferimenti, perché senza una base stabile ogni altro investimento rende meno; poi la filtrazione e il dielettrico, che condizionano direttamente finitura e affidabilità; quindi la metrologia, per chiudere il cerchio qualità; l’automazione quando volume e standardizzazione lo giustificano; infine i consumabili di fascia più alta, da riservare alle lavorazioni dove la differenza di prestazione giustifica il costo aggiuntivo. L’errore più comune è l’ordine inverso: investire in accessori evoluti senza uno standard di processo solido, oppure sottovalutare manutenzione e formazione del personale, elementi meno visibili ma spesso determinanti nel tempo.
Dalla teoria alla pratica: impostare un reparto EDM orientato a stampi e componenti complessi
Un reparto EDM maturo si riconosce da pochi segnali concreti: procedure scritte per set-up e pulizia, un calendario di sostituzione dei consumabili basato su criteri oggettivi e non solo sull’esperienza del singolo operatore, parametri di lavorazione documentati, un controllo qualità integrato nel flusso e non relegato a fine linea. L’integrazione con la programmazione CAD/CAM gioca un ruolo altrettanto importante: una buona gestione delle compensazioni in fase di programmazione può ridurre il numero di iterazioni necessarie e, di conseguenza, il numero di riprese fisiche sulla macchina, con un effetto diretto su tempi e costi — sia che si lavori a tuffo, sia che si impieghino attrezzature per elettroerosione a filo su profili complessi.
I materiali elettricamente conduttivi comunemente lavorati per elettroerosione — acciai per utensili, leghe metalliche, rame, alluminio, grafite, tra gli altri — richiedono combinazioni diverse di elettrodo, dielettrico e parametri macchina. È in questa combinazione, caso per caso, che l’esperienza di officina, più della singola macchina, fa spesso la differenza tra un reparto che produce stampi in tempi prevedibili e uno che insegue continuamente il recupero degli errori.
Domande frequenti
Quali sono le principali attrezzature e consumabili necessari per elettroerosione a tuffo e a filo?
Un reparto EDM impiega tipicamente elettrodi in grafite o in rame, sistemi di serraggio e riferimento, un circuito dielettrico con relativa filtrazione. Per il tuffo servono in genere portaelettrodi dedicati, mentre per il filo servono il filo stesso e i suoi accessori, oltre a un sistema di gestione dell’acqua dove il processo lo richiede.
Come scegliere tra elettrodi in grafite e in rame in base all’applicazione EDM?
Nella pratica di officina la grafite viene spesso scelta per la sgrossatura, grazie a tassi di asportazione elevati su grandi superfici, mentre il rame trova impiego più frequente in finitura, dove la resistenza all’usura consente maggiore precisione di dettaglio. La scelta finale dipende comunque dalla geometria del pezzo e dal tipo di finitura richiesta.
Quali filtri servono per EDM a tuffo e per EDM a filo, e quando vanno sostituiti?
Tuffo e filo richiedono sistemi di filtrazione dedicati, pensati per le caratteristiche specifiche del rispettivo circuito dielettrico. La frequenza di sostituzione dipende dal volume di materiale lavorato e dal tipo di materiale eroso; un segnale pratico da monitorare è la progressiva perdita di efficienza del fluido nel tempo.
A cosa serve un impianto di deionizzazione dell’acqua nell’EDM a filo?
Negli impianti a filo in cui il dielettrico è a base acquosa, un sistema di trattamento dell’acqua è parte integrante dell’attrezzatura di processo, al pari di filtri e sistemi di bloccaggio. La sua corretta manutenzione andrebbe verificata con la stessa regolarità riservata agli altri componenti critici del circuito dielettrico.
Quali sono i criteri generali per ridurre l’usura dell’elettrodo e migliorare la qualità superficiale in EDM?
Non esiste una ricetta unica valida per ogni caso, ma alcuni fattori ricorrono: la scelta del materiale dell’elettrodo in funzione della fase di lavorazione (sgrossatura o finitura), la pulizia e la corretta filtrazione del dielettrico, e un serraggio stabile che eviti micro-spostamenti del pezzo durante le riprese.
Quali fissaggi e sistemi di bloccaggio sono più adatti per lavorazioni EDM?
La scelta dipende da geometria e dimensioni del pezzo, ma il criterio di fondo resta sempre lo stesso: garantire una posizione ripetibile tra una fase di lavorazione e l’altra, così da non introdurre errore quando il pezzo passa da una macchina all’altra o viene rimontato per una ripresa.