

Quando una linea di produzione comincia a perdere colpi senza un guasto evidente, il primo sospetto cade quasi sempre su un componente meccanico. Spesso, invece, la causa è più sottile e trascurata: lo sporco accumulato su scambiatori, filtri o condotte può alterare, in alcuni casi, le prestazioni dell’impianto senza che nessuno se ne accorga finché il problema non si manifesta altrove.
In breve: per pulizie tecniche industriali si intendono interventi specialistici su impianti e macchinari — aspirazioni, filtri, scambiatori, quadri elettrici, linee produttive — distinti dalla pulizia ordinaria degli ambienti di lavoro. Servono quando un deposito può incidere su prestazioni, sicurezza o conformità, e comprendono una diagnosi del contaminante, la scelta del metodo più adatto e, nel contesto italiano, l’attenzione alla cornice normativa su sicurezza sul lavoro e, dove applicabile, atmosfere esplosive.
Capire quando un deposito smette di essere un dettaglio estetico e diventa un problema tecnico è, in fondo, il filo conduttore di questo articolo: quali segnali osservare, quali rischi si corrono a ignorarli, dove si concentra lo sporco negli stabilimenti italiani e come inserire questi interventi in un piano di manutenzione invece di gestirli come emergenze dell’ultimo minuto.
Cosa si intende per pulizie tecniche industriali (e cosa non sono)
In uno stabilimento convivono due tipi di pulito, e confonderli porta spesso a decisioni sbagliate. C’è il pulito percepito: pavimenti ordinati, superfici senza polvere visibile, un ambiente che sembra in regola a un controllo visivo rapido. E c’è il pulito tecnico: l’assenza di depositi, incrostazioni e residui nei punti dove questi elementi possono interferire con lo scambio termico, il flusso d’aria, la tenuta meccanica o la sicurezza elettrica. Un capannone può apparire perfettamente in ordine e avere comunque depositi sottili sulle batterie alettate di uno scambiatore, che in alcuni casi possono peggiorare progressivamente lo scambio termico e la resa dell’impianto senza che il problema sia visibile finché non si manifesta altrove.
La pulizia ordinaria riguarda la routine quotidiana: pavimenti, spogliatoi, uffici interni allo stabilimento. La pulizia straordinaria interviene su eventi puntuali, come un fermo programmato o il trasloco di un reparto. La pulizia tecnica specialistica è un’altra cosa ancora: richiede una diagnosi del contaminante, conoscenza dei materiali su cui si interviene e, spesso, una valutazione del rischio prima ancora di scegliere il metodo. Più detergente non significa più pulito, in questo contesto: su una condotta di aspirazione con presenza di polveri combustibili, un metodo inadeguato può, in alcuni casi, aumentare il rischio invece di ridurlo, disperdendo particolato fine in sospensione.
Quando la manutenzione richiede un intervento specialistico: i segnali da non ignorare
Ci sono indicatori che, singolarmente, sembrano marginali. Messi in fila, raccontano spesso una storia più precisa. Si possono raggruppare in tre famiglie: segnali di impianto, segnali di qualità e segnali di sicurezza.
Sul fronte impianto, il più comune è un aumento di temperature o assorbimenti energetici su scambiatori, batterie alettate e sistemi di ventilazione: se un motore lavora di più per ottenere la stessa resa, qualcosa ostacola lo scambio o il flusso, e un deposito accumulato è spesso tra le cause più plausibili da verificare. A questo si affiancano cali di portata o di pressione nelle aspirazioni e nelle condotte, segno possibile di un intasamento parziale che può ridurre l’efficienza ben prima di manifestarsi come guasto conclamato. Vibrazioni anomale su organi in movimento rientrano nella stessa famiglia di osservazioni: in alcuni contesti possono essere associate ad accumuli di polveri, trucioli o residui, anche se la causa effettiva va sempre verificata caso per caso e non data per scontata.
Sul fronte qualità, un campanello d’allarme sono residui, contaminazioni crociate o corpi estranei che emergono nei controlli: spesso vanno ricondotti a un punto dell’impianto non pulito a livello tecnico, non solo superficiale. Rientrano in quest’area anche odori persistenti nelle zone umide, impianti idrici, drenaggi, servizi: un odore che torna dopo ogni pulizia ordinaria può indicare un deposito organico che la pulizia di superficie non riesce a raggiungere, e merita un approfondimento mirato piuttosto che un ciclo di detergente in più.
Sul fronte sicurezza, pesano superfici scivolose, esposizioni a sostanze, atmosfere polverose, accumuli in quota che rappresentano un rischio di caduta materiale. C’è infine un settimo segnale, forse il più sottovalutato perché non riguarda un punto specifico dell’impianto: la ripetizione di micro-fermi e interventi correttivi sullo stesso componente. Quando la manutenzione torna più volte sullo stesso punto senza risolvere il problema alla radice, vale la pena chiedersi se la causa non sia proprio un accumulo mai rimosso davvero.
I rischi reali del trattare la pulizia tecnica come attività secondaria
Rimandare un intervento specialistico ha un costo che raramente viene attribuito correttamente. Il primo è la perdita di continuità operativa: fermi non pianificati che pesano più di un fermo programmato, perché arrivano senza preavviso e spesso nel momento peggiore della produzione. Il secondo riguarda l’usura dei componenti: depositi e incrostazioni possono contribuire, in alcuni casi, ad abrasione e surriscaldamenti localizzati, fenomeni che possono incidere sulla vita utile di componenti costosi da sostituire, anche se l’entità dell’effetto dipende dal contesto specifico dell’impianto e non va generalizzata.
C’è poi un tema di sicurezza che in alcuni settori diventa dirimente: la presenza di polveri combustibili. ATEX è l’acronimo di ATmosphere EXplosive, cioè atmosfera esplosiva: un’espressione che indica una miscela di sostanze infiammabili, gas, vapori, nebbie o polveri, con l’aria, capace di propagare la combustione una volta innescata. La materia è disciplinata su due livelli dalle direttive europee: la 2014/34/UE riguarda la progettazione delle attrezzature destinate ad ambienti con atmosfera esplosiva, mentre la 1999/92/CE stabilisce i requisiti minimi di salute e sicurezza nei luoghi di lavoro dove tale atmosfera può formarsi. In Italia la prima è stata recepita con il D.Lgs. 85 del 19 maggio 2016, applicabile ai prodotti immessi sul mercato dal 20 aprile 2016.
La direttiva 1999/92/CE prevede la suddivisione dei luoghi di lavoro in zone, classificate in base alla probabilità di presenza di un’atmosfera esplosiva: zona 0 per la presenza prolungata, zona 1 quando è probabile durante le normali attività, zona 2 quando non è prevista se non in condizioni anomale e di breve durata. Questa classificazione, insieme ai criteri che la direttiva stabilisce per la scelta dei prodotti nelle diverse zone, orienta anche le decisioni su quali attrezzature di aspirazione e pulizia sia opportuno impiegare in sicurezza in quell’area. Sul fronte delle polveri combustibili, lo standard NFPA 652 risulta attivo con edizione corrente 2019, l’ultima pubblicata come documento autonomo prima di confluire, nell’ambito di un piano di consolidamento documentale, nel nuovo standard NFPA 660; una modifica temporanea, la TIA 19-1, è stata emessa il 12 aprile 2022.
Chi si rivolge a un fornitore di pulizie tecniche industriali può verificare, già in fase di selezione, come viene impostata questa valutazione preliminare e quali criteri guidano la scelta del metodo in presenza di aree classificate o di accumuli di polvere combustibile: ATTIVA Srl, attiva da oltre vent’anni nel settore delle pulizie professionali, dichiara di possedere la certificazione ISO 9001 per il proprio sistema di gestione della qualità, elemento che può facilitare un approccio strutturato alla documentazione dei processi.
L’ultimo rischio, meno visibile ma concreto in sede di audit, riguarda la tracciabilità: senza una documentazione degli interventi di pulizia tecnica, qualità e sicurezza, un’azienda fatica a dimostrare la conformità dei propri processi quando un ente di controllo chiede evidenze.
Dove si concentra lo sporco tecnico: le aree che richiedono un approccio specialistico
Gli impianti di aspirazione e filtrazione sono spesso il primo punto critico: cappe, condotte, filtri, cicloni e silos accumulano particolato che può ridurre portata ed efficienza, oltre a rappresentare, in presenza di polveri combustibili, un’area da trattare con cautela specifica. Sulle linee produttive, carter, guide, rulliere, tramogge e nastri trasportatori accumulano residui di processo che possono interferire con la meccanica fine; quadri elettrici e canaline vanno trattati con competenze dedicate, per ovvie ragioni di sicurezza elettrica.
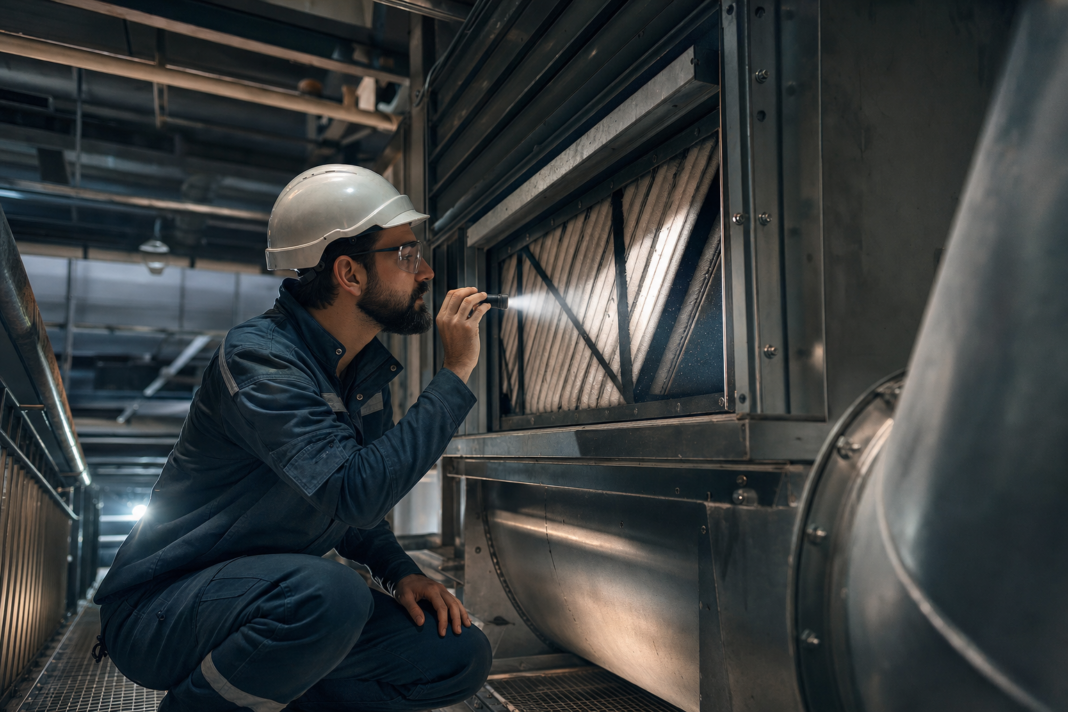
Scambiatori, unità di trattamento aria e sistemi HVAC industriali sono un altro fronte spesso trascurato: batterie e canalizzazioni sporche possono ridurre lo scambio termico e, in alcuni casi, incidere sulla percezione della qualità dell’aria nelle aree produttive. Pavimentazioni e drenaggi accumulano oli, emulsioni e residui chimici che, oltre al rischio scivolamento, possono incrostarsi fino a richiedere interventi meccanici mirati. Le strutture in quota, travi, passerelle, controsoffitti industriali, meritano attenzione perché gli accumuli possono cadere e rappresentare un rischio per chi lavora sotto. Infine, magazzini e aree di logistica generano spesso polveri fini da imballi e traffico di mezzi: richiedono cicli di pulizia dedicati, distinti da quelli delle aree uffici.
Scegliere il metodo in base al contaminante, non il contrario
Un errore frequente è partire dall’attrezzatura disponibile invece che dalla natura del deposito. La pulizia meccanica e l’aspirazione industriale restano la prima scelta per polveri secche e residui solidi, soprattutto dove l’acqua non è gradita o è rischiosa, come vicino a quadri elettrici. Idrolavaggio e schiume detergenti sono efficaci, in molti casi, su incrostazioni grasse e oleose, ma comportano quasi sempre una gestione dei reflui e tempi di asciugatura da pianificare, specie in reparti dove l’umidità residua potrebbe interferire con il processo successivo.
Lo sgrassaggio tecnico si applica a oli, grassi ed emulsioni, con attenzione alla compatibilità chimica dei materiali trattati: un detergente aggressivo può danneggiare una guarnizione o una finitura prima ancora di rimuovere lo sporco. Le pulizie a secco specialistiche, tra cui rientra la pulizia criogenica, trovano impiego nei casi in cui è necessario evitare l’uso di acqua e i residui che ne derivano, per esempio in prossimità di componenti elettrici o materiali sensibili all’umidità. La bonifica di condotte e aspirazioni richiede accessi dedicati, ispezioni preliminari e, dove possibile, una verifica del ripristino delle condizioni di flusso previste.
Il criterio di scelta finale tiene insieme più variabili: rischio elettrico nell’area, presenza di materiali o lavorazioni sensibili nelle vicinanze, tempi di fermo disponibili e vincoli ambientali sullo smaltimento dei reflui. Nessun metodo è universalmente superiore: lo è solo rispetto al contaminante specifico che si deve rimuovere.
Integrare le pulizie tecniche nel piano di manutenzione
Il salto di qualità avviene quando la pulizia tecnica smette di essere una chiamata d’emergenza e diventa una voce programmata. In logica preventiva, questo significa definire finestre di fermo dedicate, con ciclicità differenziata per reparto e per stagionalità: un’area con alta produzione di polvere richiede probabilmente frequenze diverse da una linea pulita per natura. In logica predittiva, alcuni indicatori possono fare da innesco: un differenziale di pressione crescente sui filtri, un assorbimento energetico che si discosta dal basale, una temperatura che sale senza spiegazione meccanica evidente, segnalazioni di qualità che si ripetono su uno stesso punto della linea.
La documentazione conta quanto l’intervento stesso: tracciabilità degli interventi, fotografie prima e dopo, verbali di ripristino sono elementi che tornano spesso utili in sede di audit qualità, sicurezza o ambiente. Per chi lavora con un sistema di gestione della qualità certificato, poter mostrare uno storico documentato degli interventi tecnici facilita, in genere, il confronto con gli enti di controllo. Il coordinamento con la manutenzione interna e con il servizio di prevenzione e protezione è un altro passaggio da concordare prima, non durante l’intervento: permessi di lavoro, procedure di messa in sicurezza e isolamento delle energie, gestione delle interferenze tra squadre diverse che operano sullo stesso impianto. Nel perimetro della normativa italiana sulla sicurezza sul lavoro, il datore di lavoro è tenuto a mantenere puliti i locali, organizzando la pulizia preferibilmente fuori dall’orario di lavoro e riducendo al minimo il sollevamento di polvere, anche tramite l’uso di aspiratori: un principio che si applica a maggior ragione quando si parla di interventi tecnici su impianti.
Sul piano degli indicatori, osservare nel tempo alcuni parametri può aiutare a valutare se l’approccio funziona: la frequenza dei micro-fermi riconducibili a sporco accumulato, la stabilità di temperature e assorbimenti energetici nel tempo, l’andamento dei reclami qualità legati a condizioni igienico-tecniche dell’area. Non sono garanzie assolute, ma tendenze utili da monitorare per capire se il piano di pulizia tecnica sta effettivamente sostenendo la manutenzione, invece di limitarsi ad accompagnarla.
Cosa chiedere a un fornitore di pulizie tecniche industriali
Capire se un’azienda è davvero specialistica, e non un’impresa di pulizie generalista con un listino più ampio, richiede qualche domanda precisa. È utile verificare come viene impostato il sopralluogo tecnico e la diagnosi del contaminante prima di proporre un metodo, e se esiste un piano operativo con valutazione dei rischi, gestione dei dispositivi di protezione individuale e dei rifiuti o reflui prodotti durante l’intervento. Vale la pena chiedere quali attrezzature sono disponibili per aspirazione industriale, lavori in quota e interventi su aree particolarmente critiche, e che formazione hanno ricevuto gli operatori impiegati.
È utile chiedere anche da quanti anni l’azienda opera in questo ambito specifico e se possiede certificazioni di sistema qualità, come la ISO 9001: non garantiscono da sole la competenza tecnica, ma indicano una struttura organizzativa abituata a documentare e tracciare i propri processi. Un altro punto riguarda la gestione dei fermi: tempi previsti, turnazioni possibili, capacità di operare in continuità con la produzione senza fermare l’intero reparto. Infine, l’output dovrebbe essere misurabile: criteri di accettazione chiari, una reportistica che documenti l’intervento e, idealmente, raccomandazioni manutentive che aiutino a ridurre il rischio di recidiva sullo stesso punto dell’impianto. Un fornitore che non sa rispondere a queste domande sta probabilmente vendendo pulizia ordinaria con un nome più tecnico.
Quando conviene muoversi: la pulizia tecnica come leva di continuità operativa
I segnali descritti in questo articolo, dalle temperature anomale ai micro-fermi ripetuti, sono spesso già visibili nei dati che uno stabilimento raccoglie ogni giorno: basta guardarli con la lente giusta. Il passaggio da pulizia ordinaria a intervento specialistico non è solo una questione di budget disponibile, ma di diagnosi corretta: capire se lo sporco accumulato sta già incidendo su prestazioni, sicurezza o conformità, oppure se può ancora attendere il prossimo fermo programmato. Impostare un piano integrato con la manutenzione, con indicatori chiari e responsabilità definite, resta il modo più ragionevole per trattare un’attività spesso percepita come accessoria come parte stabile della continuità produttiva.