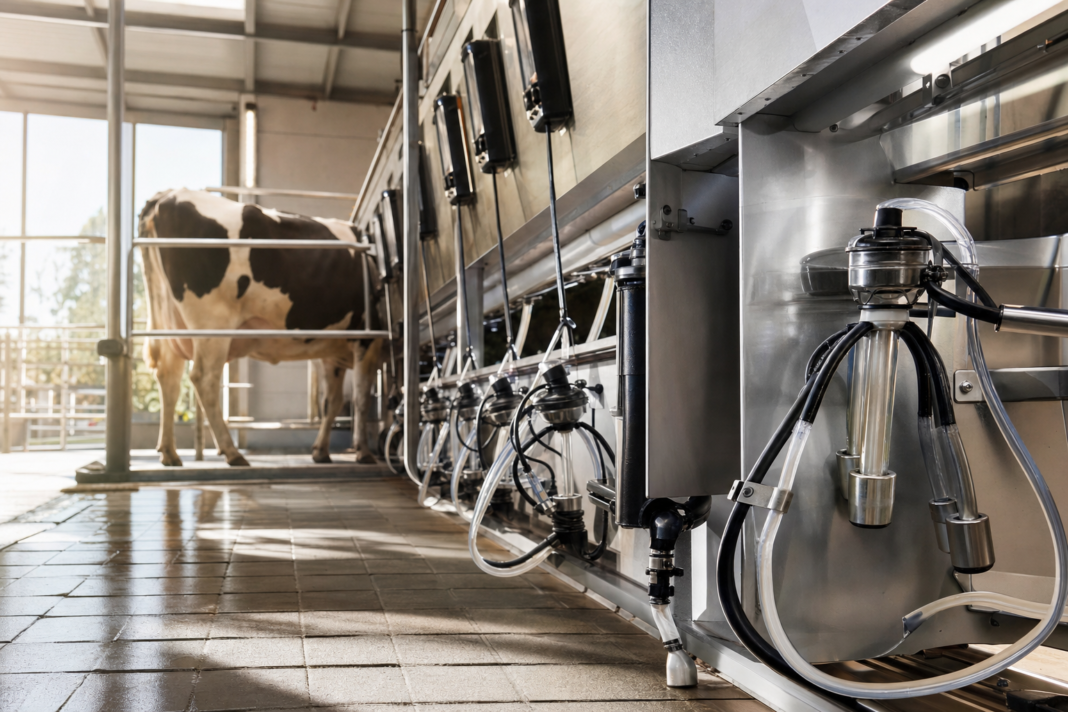


Da cosa dipende davvero la qualità del latte prodotto in stalla? In larga parte da come viene gestito, ogni giorno, l’impianto di mungitura: non tanto dal modello installato, quanto dalla tenuta del vuoto, dallo stato delle guaine, dall’efficacia del lavaggio e dai tempi di raffreddamento. La tecnologia riduce la variabilità, ma senza una routine costante difficilmente i risultati restano stabili nel tempo.
In questo articolo proviamo a ragionare sull’impianto come un insieme di punti critici da controllare, più che come una macchina da acquistare e poi dimenticare. Partiamo dai fattori che incidono sugli indicatori di qualità, passiamo per l’igiene e il lavaggio, arriviamo alle routine operative e alla manutenzione, e chiudiamo con una checklist pratica utile a chi gestisce la mungitura ogni giorno.
Qualità del latte: cosa può influenzare davvero l’impianto di mungitura
Quando si parla di qualità del latte si sovrappongono spesso due concetti che meriterebbero di restare distinti. C’è la qualità igienico-sanitaria, misurata attraverso carica batterica totale, cellule somatiche ed eventuale presenza di residui o inibenti; e c’è la qualità tecnologica, legata alla composizione – grasso, proteine – e all’attitudine alla caseificazione. L’impianto di mungitura può incidere su entrambe, con meccanismi diversi: sul primo fronte agisce soprattutto attraverso l’igiene delle superfici a contatto e la velocità di raffreddamento; sul secondo, in parte, attraverso le condizioni in cui il latte viene estratto.
In stalla gli indicatori pratici da monitorare restano pochi: carica batterica, cellule somatiche, eventuali residui, temperatura e tempi di permanenza del latte prima del raffreddamento. Sono valori che raccontano, con un certo ritardo, cosa è accaduto durante la mungitura e nelle ore successive.
Un’idea diffusa, ma poco realistica, è che basti installare un impianto moderno per stabilizzare questi parametri. Nella pratica la tecnologia può ridurre la variabilità e rendere più semplice ripetere le stesse condizioni ogni giorno; senza una routine di controllo e una manutenzione regolare, però, anche un’attrezzatura ben progettata può perdere efficacia nel tempo.
I punti critici della mungitura: dove possono nascere contaminazioni e usura
Vuoto e pulsazione rappresentano il cuore fisico del sistema. Un vuoto instabile o una pulsazione irregolare possono favorire scivolamenti del gruppo di mungitura, con ingressi d’aria indesiderati. È uno dei controlli che vale la pena ripetere con regolarità, tenendo presente che il legame con parametri come le cellule somatiche va valutato caso per caso, idealmente con il supporto del veterinario aziendale.
Guaine e tettarelle sono componenti soggetti a usura continua. Microfessure e perdita di elasticità possono rendere le superfici più difficili da sanificare in modo efficace: è una delle ragioni per cui in alcune stalle si preferisce programmarne la sostituzione prima che il degrado diventi visibile a occhio nudo.
Collettore, tubazioni e guarnizioni meritano un’attenzione che a volte viene sottovalutata: sono le zone dove più facilmente si formano ristagni, e dove un lavaggio poco efficace può lasciare residui organici capaci di favorire la crescita microbica anche quando, a uno sguardo superficiale, tutto appare pulito.
I filtri del latte, se trascurati, possono perdere parte della loro funzione protettiva: un filtro saturo o sostituito in ritardo rischia di diventare meno efficace proprio nel momento in cui servirebbe di più. Sostituirli con la frequenza indicata dal costruttore resta una delle verifiche più semplici da inserire in routine. Anche la refrigerazione gioca un ruolo rilevante: un impianto che munge correttamente ma scarica il latte in un tank che fatica a raffreddare rapidamente rischia di vanificare parte del lavoro fatto a monte.
Ricambi e manutenzione: perché la reperibilità dei componenti conta
Quando una guaina si deteriora o un componente dell’impianto va sostituito, il tempo necessario per reperire il pezzo corretto pesa sulla continuità della routine di mungitura. Un ricambio non esattamente compatibile, scelto per urgenza, rischia di complicare più che risolvere: può alterare la tenuta del vuoto o rendere più difficile la sanificazione successiva.
La soluzione pratica, per molte realtà zootecniche, passa dall’avere un riferimento stabile per l’acquisto di componenti e accessori, organizzato per categoria e consultabile anche a distanza, così da pianificare le sostituzioni prima che il degrado diventi un problema visibile.
Per reperire guaine, accessori di mungitura, abbeveratoi e altri articoli per la gestione della stalla si può consultare, ad esempio, il catalogo online di Fda Shop, suddiviso per categorie dedicate al comparto zootecnico. Avere le referenze corrette a portata di ricerca riduce i tempi di attesa tra l’individuazione del problema e la sua risoluzione.
Igiene dell’impianto: dal lavare al verificare che il lavaggio funzioni
Il lavaggio CIP tende a dare risultati più stabili quando viene eseguito sempre nelle stesse condizioni: stesso tempo di contatto, stessa temperatura, stessa quantità di prodotto chimico, stessa intensità del flusso meccanico. Quando anche uno solo di questi aspetti cambia da un ciclo all’altro – magari per una caldaia che fatica a scaldare l’acqua, o per un dosaggio stimato a occhio – l’efficacia del lavaggio può risentirne, spesso senza segnali evidenti nell’immediato.
Anche la qualità dell’acqua utilizzata per i risciacqui è un fattore che in alcune stalle vale la pena far verificare periodicamente, insieme ai parametri più evidenti come temperatura e tempi di contatto.
Sull’uso di detergenti alcalini, acidi e disinfettanti non esistono ricette universali: conta più l’alternanza corretta nel tempo e il rispetto delle indicazioni del produttore che il prodotto scelto in sé. Tra gli errori da verificare in via prioritaria: temperature che non vengono raggiunte per problemi di caldaia o dispersione termica, dosaggi stimati piuttosto che misurati, ricircolo insufficiente nelle linee più lunghe, risciacqui interrotti troppo presto.
Per capire se il lavaggio sta effettivamente funzionando si può partire da controlli semplici, come l’ispezione visiva e olfattiva di guaine e collettori a fine ciclo. In alcune realtà più strutturate si ricorre anche a controlli strumentali aggiuntivi, ma restano comunque le analisi periodiche di laboratorio sul latte il riferimento principale per valutare nel tempo l’efficacia complessiva del sistema di igiene.
Cos’è, in sintesi, il lavaggio CIP?
È il lavaggio automatico del circuito dell’impianto, eseguito senza smontare i componenti (clean in place). Funziona meglio quando viene ripetuto sempre nelle stesse condizioni di tempo, temperatura e dosaggio: è proprio la variabilità tra un ciclo e l’altro a creare i problemi più difficili da individuare.
Cosa verificare per primo se la carica batterica sale?
Prima di cambiare prodotti o fornitori, conviene verificare se i parametri di base del lavaggio vengono effettivamente raggiunti: temperatura, tempi, dosaggio. Spesso il problema non è la chimica scelta, ma il fatto che le condizioni previste non si verificano davvero a ogni ciclo.
Igiene e normativa: un contesto che spiega perché la verifica conta
L’attenzione quotidiana a lavaggio, temperature e manutenzione non nasce dal nulla. Il quadro europeo sull’igiene degli alimenti di origine animale è definito dal Regolamento (CE) n. 853/2004, che richiama le norme generali di igiene previste dal Regolamento (CE) n. 852/2004. In Italia, un Accordo della Conferenza Stato-Regioni del 17 dicembre 2009 (Rep. Atti n. 253/CSR) ha fornito linee guida applicative per l’igiene dei prodotti di origine animale, latte compreso. Non si tratta di prescrizioni da riportare pedissequamente nella gestione quotidiana della mungitura, ma di un contesto normativo che aiuta a capire perché la verifica sistematica dei punti critici – più che l’improvvisazione – sia parte integrante della gestione zootecnica moderna.
Gestione operativa: routine che possono fare la differenza prima, durante e dopo la mungitura
Nella fase di pre-mungitura, una pulizia accurata dei capezzoli e un’asciugatura adeguata riducono il rischio che terra o materiale organico finiscano nel latte fin dai primi secondi. I tempi tra stimolazione e attacco del gruppo, se troppo dilatati o troppo compressi, possono incidere sia sulla resa sia sul rischio di ingressi d’aria indesiderati.
Durante la mungitura, un attacco corretto del gruppo e l’attenzione a evitare cadute o scivolamenti possono contribuire a limitare lo stress sulla mammella. La gestione simultanea di più gruppi, tipica delle sale di mungitura più grandi, richiede un’osservazione costante per intercettare in tempo un’anomalia su un singolo animale prima che si ripercuota sul lotto.
Nella fase successiva, alcune stalle adottano il post-dipping come misura di protezione del capezzolo nei minuti seguenti la mungitura. È una pratica che può contribuire a limitare l’esposizione a contaminazioni nell’immediato post-mungitura, anche se la sua efficacia va considerata parte di un insieme di misure, non come soluzione isolata. Altrettanto rilevante è la gestione dei primi getti e la separazione tempestiva del latte non conforme, pratiche che riducono il rischio di immettere nel tank latte proveniente da quarti con segnali anomali.
Un aspetto spesso trascurato è la formazione del personale. Procedure scritte e condivise possono ridurre la variabilità tra operatori diversi, che in alcune realtà rappresenta una delle cause di oscillazione nei parametri di qualità da un turno all’altro. Due turni, due operatori, lo stesso impianto e la stessa mandria: non è raro che la carica batterica del tank cambi comunque a seconda di chi munge. In casi simili, spesso non serve un intervento tecnico sull’impianto, ma la standardizzazione di piccoli gesti – tempi di asciugatura, modo di agganciare il gruppo, attenzione ai primi getti – che possono spiegare buona parte della differenza osservata.
Tecnologia utile per la qualità: automazioni, manutenzione e componenti corretti
La tecnologia offre un contributo concreto quando produce dati misurabili e ripetibili: registrazione del vuoto e della pulsazione, temperature effettive raggiunte durante il lavaggio, segnalazioni in caso di deviazione dai parametri impostati. Strumenti di questo tipo non sostituiscono la routine quotidiana, ma la rendono verificabile, trasformando un’impressione soggettiva in un dato da controllare nel tempo.
Sui sistemi di lavaggio, la ripetibilità del ciclo conta spesso più della complessità tecnologica in sé: un sistema semplice ma eseguito sempre alle stesse condizioni può dare risultati più stabili di un sistema sofisticato gestito in modo discontinuo.
Anche la scelta dei componenti ha un peso pratico sulla gestione quotidiana: guaine, collettori e accessori mal dimensionati o di qualità incerta tendono a usurarsi più in fretta, con ricadute dirette sui tempi di manutenzione e, potenzialmente, sui risultati igienici.
La manutenzione programmata resta comunque l’elemento decisivo: una verifica periodica che includa lo stato delle guaine, il controllo delle guarnizioni, l’ispezione di tubi latte e vuoto e la taratura delle valvole aiuta a prevenire molti dei problemi che altrimenti emergono solo quando i parametri di qualità sono già peggiorati.
Troubleshooting: collegare i sintomi alle possibili cause
Quando la carica batterica tende a salire, le cause più probabili da verificare riguardano il lavaggio – temperatura o dosaggio non rispettati -, eventuali ristagni in zone poco accessibili del circuito, oppure tempi e modalità di raffreddamento del latte non adeguati. Prima di cambiare la chimica di lavaggio, conviene sempre verificare se i parametri di base vengono effettivamente raggiunti.
Un aumento delle cellule somatiche va letto insieme ai dati di mungitura: scivolamenti frequenti del gruppo, vuoto instabile, routine di attacco poco standardizzata sono fattori che in alcuni casi possono essere associati a un peggioramento di questo parametro, anche se la causa più diretta resta spesso un episodio di mastite subclinica, da verificare con il veterinario aziendale.
Odori anomali, residui visibili o schiuma persistente nel circuito sono spesso un segnale di un problema nella chimica di lavaggio o in un risciacquo incompleto, talvolta aggravato da temperature insufficienti. Sono indizi che meritano un controllo mirato, non una sostituzione generica dei prodotti impiegati.
Ci sono situazioni che richiedono l’intervento di un tecnico specializzato: oscillazioni del vuoto non spiegabili con le normali variazioni di carico, pulsazione irregolare su più gruppi contemporaneamente, tempi di lavaggio che non riescono a raggiungere la temperatura target nonostante le verifiche sull’impianto di riscaldamento, oppure parametri di qualità che restano fuori norma per più cicli consecutivi senza una causa evidente nella routine quotidiana. In questi casi, misurazioni strumentali e una taratura puntuale dell’impianto permettono di individuare la causa con maggiore precisione rispetto a interventi tentati per tentativi successivi.
Il metodo in tre passi: mappare, standardizzare, misurare
Migliorare la qualità del latte attraverso l’impianto di mungitura non richiede, nella maggior parte dei casi, interventi straordinari. Richiede un metodo che si ripeta nel tempo, basato su tre passaggi concreti.
Il primo passo è mappare i punti critici dell’impianto – vuoto e pulsazione, guaine, collettore e tubazioni, filtri, lavaggio, refrigerazione – e definire per ciascuno un controllo fisso, da ripetere con una frequenza stabilita e non lasciata al caso. Il secondo passo è standardizzare routine e manutenzione: procedure scritte, condivise tra tutti gli operatori, riducono la variabilità che spesso spiega oscillazioni nei parametri di qualità più di quanto non faccia l’impianto in sé. Il terzo passo è misurare i risultati nel tempo – carica batterica, cellule somatiche, temperature di lavaggio effettive – e usare questi dati per correggere con interventi mirati, non generici.
Una checklist minima, utile come punto di partenza in stalla, può includere: la verifica periodica di vuoto e pulsazione; l’ispezione visiva di guaine, guarnizioni e collettore; il controllo effettivo di temperatura e tempi del lavaggio CIP; la sostituzione programmata dei filtri secondo le indicazioni del costruttore; la verifica dei tempi di raffreddamento del latte nel tank; la formazione periodica degli operatori su procedure condivise. Nessuno di questi controlli, da solo, risolve un problema di qualità. Applicati insieme, con costanza, riducono in modo sensibile il margine di incertezza con cui molte stalle convivono senza accorgersene.